


Notícias
Lar / Notícias / Notícias da indústria / Moldagem rotacional vs moldagem por sopro: escolha com base no tamanho e volume da peça
Um tanque de armazenamento de produtos químicos de 5.000 litros precisa de espessura de parede uniforme, mas uma garrafa de 2 litros precisa ser produzida em segundos. Esses dois produtos exigem processos de fabricação diferentes, e a escolha entre rotomoldagem e moldagem por sopro depende do tamanho da peça, uniformidade da parede, volume anual e investimento em ferramentas. Resumindo, se você precisa de peças ocas grandes e duráveis com paredes consistentes, a rotomoldagem vence. Se você precisa de produção em alta velocidade de recipientes pequenos e médios em grandes quantidades, a moldagem por sopro vence.
Esses dois processos criam peças plásticas ocas, mas produzem resultados diferentes. Antes de examinar os limites técnicos, considere uma rápida comparação das principais considerações de compra.
A moldagem por sopro funciona inflando um tubo de plástico derretido dentro de uma cavidade do molde. A pressão do ar empurra o parison contra as paredes do molde e a peça esfria rapidamente à medida que a superfície do molde absorve calor. Os tempos de ciclo para moldagem por extrusão e sopro geralmente variam de 30 segundos a alguns minutos, dependendo do peso da peça e da espessura da parede. Como a pressão do ar é a força de conformação, a geometria da peça é limitada a formas que podem ser sopradas uniformemente para fora a partir de uma forma preliminar central.
A rotomoldagem funciona de maneira diferente. Um molde contendo pó plástico é aquecido enquanto gira lentamente sobre dois eixos perpendiculares. O pó derrete e reveste a superfície interna, criando uma espessura uniforme em todas as faces. Nenhuma pressão é aplicada durante a formação. O molde então gira através de uma câmara de resfriamento enquanto gira, o que permite que o plástico solidifique gradualmente. Os tempos de ciclo normalmente variam de 20 minutos a mais de uma hora, com peças maiores demorando mais.
Na moldagem por sopro, o parison pode ficar mais fino nos cantos e esticar de forma desigual em áreas de estampagem profunda. A moldagem rotacional favorece a distribuição uniforme na parede porque a ação de rotação do pó deposita o material na mesma proporção em todas as superfícies. Essa diferença torna-se crítica em produtos com reentrâncias profundas, contornos complexos ou grandes superfícies planas ou curvas. As paredes rotomoldadas não apresentam costuras de aperto ou linhas de solda comuns em recipientes moldados por sopro.
As ferramentas de moldagem por sopro são geralmente feitas de aço ou alumínio e usinadas com tolerâncias estreitas. Altas pressões dentro de moldes de sopro exigem sistemas de fixação pesados e superfícies de cavidade endurecidas. Os custos de ferramentas variam dependendo da complexidade da peça e dos requisitos de múltiplas cavidades. Para um contêiner industrial típico, as ferramentas de molde por sopro podem variar de um custo moderado de configuração para um molde simples de cavidade única até um investimento substancial para produção de alto volume com múltiplas cavidades. As ferramentas são duráveis e geralmente duram centenas de milhares a milhões de ciclos.
As ferramentas de rotomoldagem são fabricadas em chapa metálica ou alumínio fundido, soldadas em seções. Como não há pressão interna, estruturas mais leves e soldagens simples ainda podem produzir superfícies de alta qualidade. A fabricação é mais rápida e menos dispendiosa do que moldes de sopro usinados. Os prazos de entrega de ferramentas para rotomoldagem são geralmente mais curtos. A desvantagem é a longevidade: os moldes de chapa metálica desgastam-se mais rapidamente do que os moldes de sopro de aço endurecido, especialmente com mudanças frequentes de cor e ciclos térmicos. No entanto, para produção de baixo volume, na ordem de centenas a alguns milhares de unidades por ano, a economia em ferramentas geralmente torna a rotomoldagem a opção de menor custo total.
| Parâmetro | Moldagem Rotacional | Moldagem por sopro |
|---|---|---|
| Tempo de ciclo | 20 minutos a 1 hora | 30 segundos a 3 minutos |
| Custo de ferramentas | Baixo a moderado | Moderado a alto |
| Prazo de entrega das ferramentas | Mais curto | Mais longo |
| Vida do molde | Anos com manutenção | Muito longo |
| Espessura da parede | Uniforme, 4 a 20 mm | Fino, 0,5 a 3 mm |
| Tamanho máximo da peça | Muito grande (até 20.000 L) | Limitado pela capacidade da máquina |
| Complexidade do projeto | São permitidas pastilhas altas e moldadas | Limitado pela geometria parison |
| Opções de materiais | PE, PP, PVC, PA, fluoropolímeros | PEAD, PEBD, PP, PET, PVC |
O ponto de equilíbrio entre os dois processos depende do volume anual e do tamanho da peça. Para peças pequenas com requisitos de alto rendimento, a moldagem por sopro amortiza os custos de ferramentas em milhões de unidades. Para peças grandes com menor volume, a rotomoldagem evita custos excessivos de capital e carga de manutenção de ferramentas.
A moldagem rotacional suporta uma gama muito maior de geometrias de projeto. Não há pinçamento do parison, portanto as linhas do molde podem ser colocadas em transições de faces curvas em vez de costuras retas. Roscas moldadas, inserções metálicas e nervuras internas podem ser incorporadas sem operações secundárias. A espessura da parede pode variar localmente alterando a temperatura do molde ou adições de pó durante o tempo de ciclo. Os raios dos cantos podem ser generosos para reduzir a concentração de tensão.
A moldagem por sopro tem restrições específicas de design. As aberturas do pescoço precisam de controle preciso, cortes profundos são difíceis e a espessura da parede geralmente varia da base ao ombro. Dito isto, a moldagem por sopro é excelente em aplicações onde recipientes leves e de paredes finas funcionam bem, como garrafas, galões e pequenas embalagens industriais.
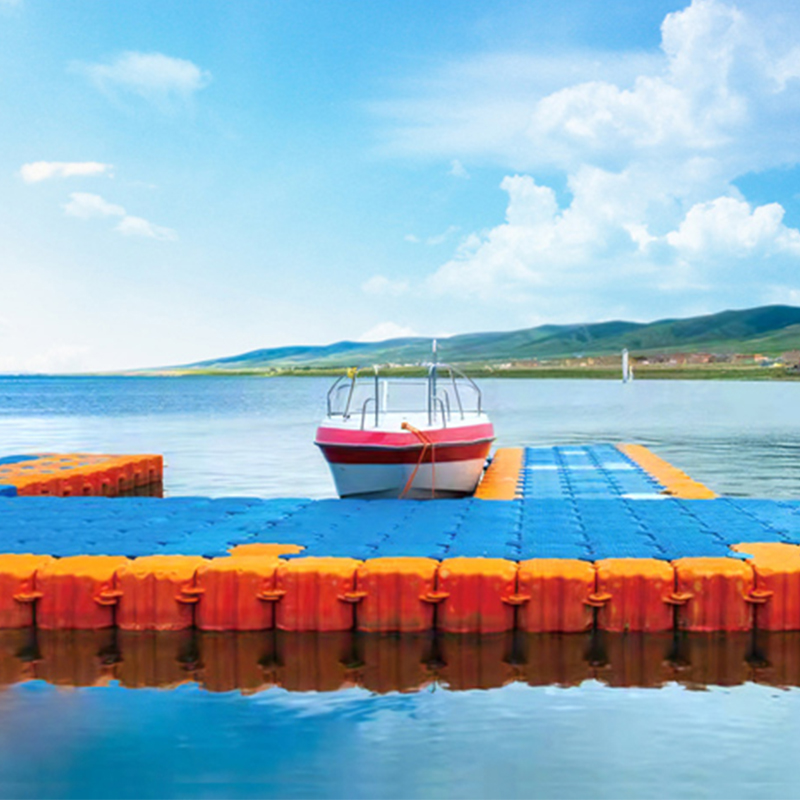
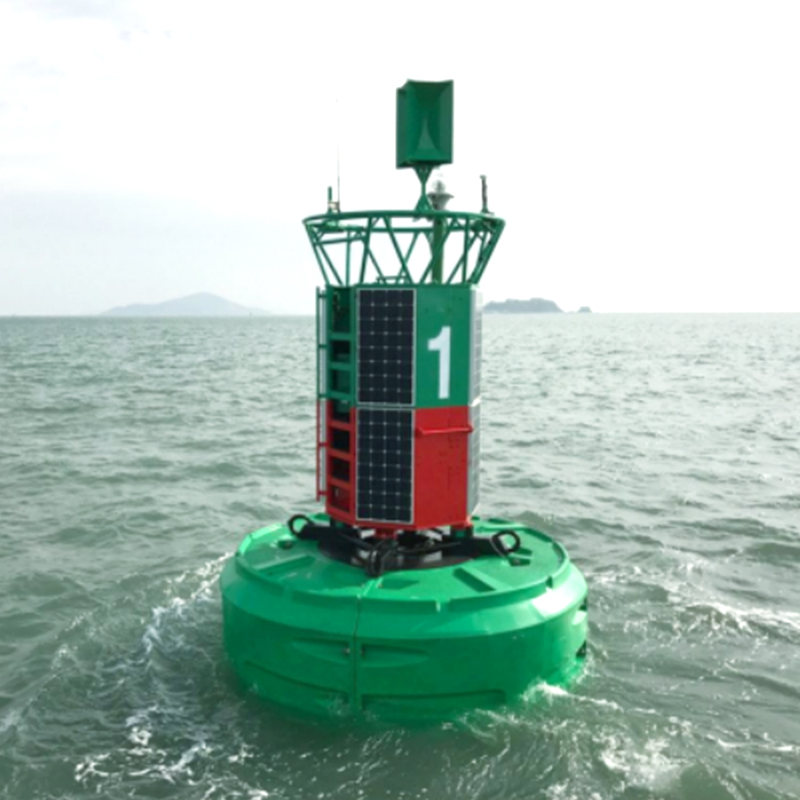
Os produtos moldados por sopro comuns incluem garrafas de detergente, tanques de combustível para motores pequenos, embalagens agrícolas e pequenos recipientes industriais. Os produtos rotomoldados comuns incluem tanques de armazenamento de produtos químicos, grandes tanques de água, tanques de aditivos, barris de aquicultura, barreiras rodoviárias, carcaças de máquinas, flutuadores e grandes peças ocas personalizadas.
Por um tanque de armazenamento rotomoldado em PE com fundo cônico , a espessura uniforme da parede evita pontos fracos quando o tanque contém produtos químicos agressivos. O mesmo projeto na moldagem por sopro arriscaria uma distribuição inconsistente do material na seção do cone.
A moldagem por sopro depende principalmente de termoplásticos que podem suportar a pressão interna do ar durante a formação. O polietileno de alta densidade (HDPE) é a escolha mais comum, seguido pelo polipropileno (PP) e PET. Alguns plásticos de engenharia podem ser usados, mas sua resistência à fusão precisa ser levada em consideração. Aditivos como estabilizadores de UV e masterbatches de cores podem ser adicionados à resina.
A moldagem rotacional acomoda uma lista mais ampla de resinas. LLDPE pulverizado, LDPE, HDPE, PP, PVC, náilon e fluoropolímeros têm bom desempenho. O processo ocorre à pressão ambiente, de modo que materiais de maior peso molecular, mais fortes e mais resistentes à fissuração por tensão, podem se formar sem pressão interna. Para exposição externa, o PE rotomoldado com estabilizadores UV adicionados é um padrão confiável.
Considere um tanque de armazenamento de 500 litros com demanda anual em torno de 1.000 peças. Um molde de sopro pode ser construído para maior rendimento, mas os custos de ferramentas permanecem altos e a espessura da parede não pode atingir os consistentes 8-10 mm necessários para a rigidez estrutural. A moldagem rotacional com um molde fabricado pode produzir o tanque com paredes espessas e uniformes, e o custo da ferramenta se paga durante toda a produção.
Considere agora um pequeno recipiente de 2 litros com demanda anual de 2 milhões de peças. A moldagem por sopro produz uma peça a cada poucos segundos, com moldes de alumínio que sobrevivem a toda a produção. A moldagem rotacional não consegue acompanhar esse ritmo de fornecimento, portanto a moldagem por sopro continua sendo a escolha certa para embalagens compactas de alto volume.
A decisão raramente é sobre qual processo é universalmente melhor. É sobre o que o seu produto exige e o que o seu volume anual pode suportar.
Para sistemas de tratamento de água, tanques de armazenamento e barris dosadores necessitam de excelente resistência química e longa vida útil. Um tanque rotomoldado de dosagem e mistura com fundo cônico com uma tampa articulada demonstra um design típico onde a espessura uniforme da parede e os detalhes do furo moldado suportam operações de mistura confiáveis. O formato de fundo cônico ajuda a completar a descarga de produtos químicos sem acumular.
Na aquicultura, grandes tanques estão sujeitos a um ambiente agressivo. Um tanque de reprodução rotomoldado de PE de 7 toneladas seria difícil de produzir consistentemente com moldagem por sopro porque a parede precisa permanecer espessa em todas as superfícies enquanto o formato do tanque permanece modular. Onde a moldagem por sopro oferece a vantagem da velocidade, a rotomoldagem oferece grande capacidade de volume por peça e integridade estrutural confiável para serviços úmidos de longo prazo.
Se o seu projeto envolve peças muito grandes, alta espessura de parede, volumes baixos a médios ou designs personalizados que exigem pastilhas e geometria complexa, escolha a rotomoldagem. Se o seu produto é um recipiente pequeno, tem formato simples, alta produção anual e precisa de tempos de ciclo rápidos, escolha a moldagem por sopro.
Para compradores que avaliam uma solução moldada rotativamente, a verificação da consistência do material, da espessura dos cantos e do histórico de manutenção das ferramentas protegerá o investimento. Um parceiro de rotomoldagem bem estruturado pode discutir o projeto do molde, a qualidade do material e as etapas de melhoria antes do início da produção.

 Aldeia de Wuyuqiao, cidade de Henghe, cidade de Cixi, província de Zhejiang
 +86-15257871220
 [email protected]
