


Notícias
Lar / Notícias / Notícias da indústria / Vantagens e desvantagens da rotomoldagem: um guia prático do comprador
Imagine um tanque de armazenamento de produtos químicos de 5.000 litros esperando em uma estação de tratamento de águas residuais, ou um equipamento que tem que sobreviver a repetidas quedas em uma oficina. A moldagem rotacional funciona bem com ambos porque produz peças inteiras, sem costura e sem estresse. Mas se você precisar do mesmo componente em 200.000 unidades por ano com tolerâncias restritas, o processo provavelmente terá seu preço esgotado. A decisão não é sobre qual processo é melhor – trata-se de combinar o processo com a peça e o volume.
Então aqui está a resposta prática: a rotomoldagem oferece baixos custos de ferramentas, peças ocas sem costuras e excelente resistência ao impacto, mas também traz longos tempos de ciclo, opções limitadas de materiais e controle dimensional mais flexível. O restante deste artigo explica como essas compensações aparecem no chão de fábrica e em um pedido de compra.
A moldagem rotacional usa um molde de metal oco. O pó de polímero é carregado no interior e o molde é aquecido enquanto gira em dois eixos em baixa velocidade. O pó derrete e reveste a superfície interna, formando uma casca oca sem costura. Após o molde esfriar, a peça acabada é removida. Todo o ciclo funciona à pressão atmosférica, e é por isso que as ferramentas podem ser feitas de alumínio ou aço acessível, em vez de aço para ferramentas endurecido.
O material utilizado na maioria das peças rotomoldadas é o LLDPE, embora algumas aplicações exijam HDPE ou ABS. O processo favorece termoplásticos que permanecem estáveis durante a fase de aquecimento de baixo cisalhamento, e esse é um dos motivos pelos quais a lista de materiais é mais curta do que para moldagem por injeção ou sopro.
Estas são as quatro fases que você ouvirá um moldador descrever: preparação do molde, aquecimento e fusão, resfriamento e desmoldagem. Cada etapa afeta a qualidade final, portanto, um fornecedor confiável terá pontos de verificação claros para a temperatura do molde e a velocidade de rotação.
A maioria das afirmações que você verá sobre a rotomoldagem se resume a alguns pontos fortes bem documentados. Vamos olhar para eles da mesma forma que um engenheiro de projeto ou um gerente de compras fariam.
A maior vantagem estrutural é que a peça é uma peça contínua. Um tanque de armazenamento de 5.000 litros feito por rotomoldagem não possui linha de separação que possa se tornar um gerador de tensão. Isso também significa que o interior e o exterior da parede são formados ao mesmo tempo, de modo que um tanque usado para produtos químicos ou águas residuais obtém uma qualidade de parede consistente onde é mais importante.
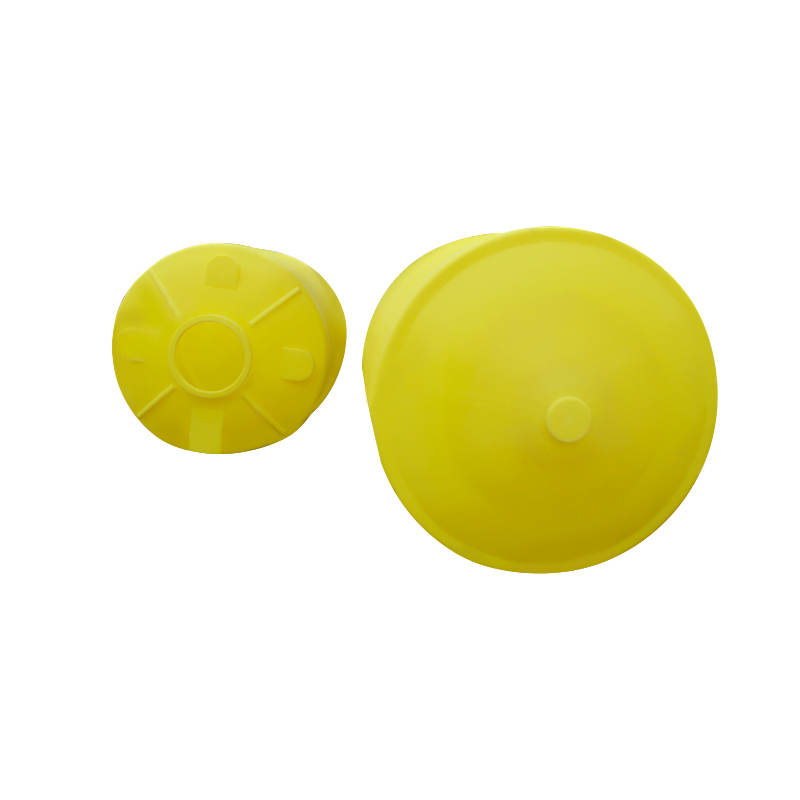 Tanque de armazenamento PE com fundo cônico para aplicações químicas e de águas residuais Este tanque moldado rotacional de 5.000 litros apresenta uma parede de peça única sem costuras, eliminando linhas divisórias e garantindo espessura de parede consistente. É adequado para tratamento de água e armazenamento de produtos químicos onde durabilidade e resistência à corrosão são necessárias. Ver Produto →
Os moldes feitos de alumínio muitas vezes podem ser produzidos em poucas semanas e custam uma fração das ferramentas de metal usadas na moldagem por injeção. Isso torna o processo atraente para produção anual na faixa de centenas a milhares, onde você não pode justificar um grande orçamento de ferramentas, mas ainda assim deseja uma peça de plástico durável.
O LLDPE tem alta resistência ao impacto e o processo produz peças praticamente sem tensão de moldagem. Essa combinação é a razão pela qual tanques rotomoldados, caixas de ferramentas e corpos flutuantes sobrevivem a quedas, condições de congelamento e cargas constantes. Para uma fábrica que armazena produtos químicos dosados ou uma fazenda que mantém peixes vivos em contêineres, essa resiliência se traduz em custos de reposição mais baixos.
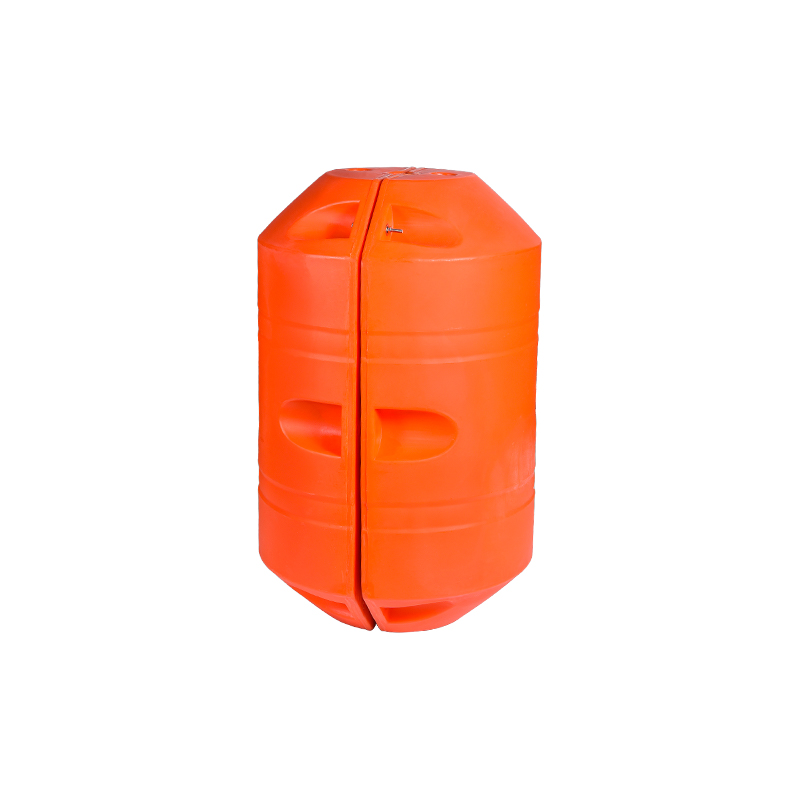
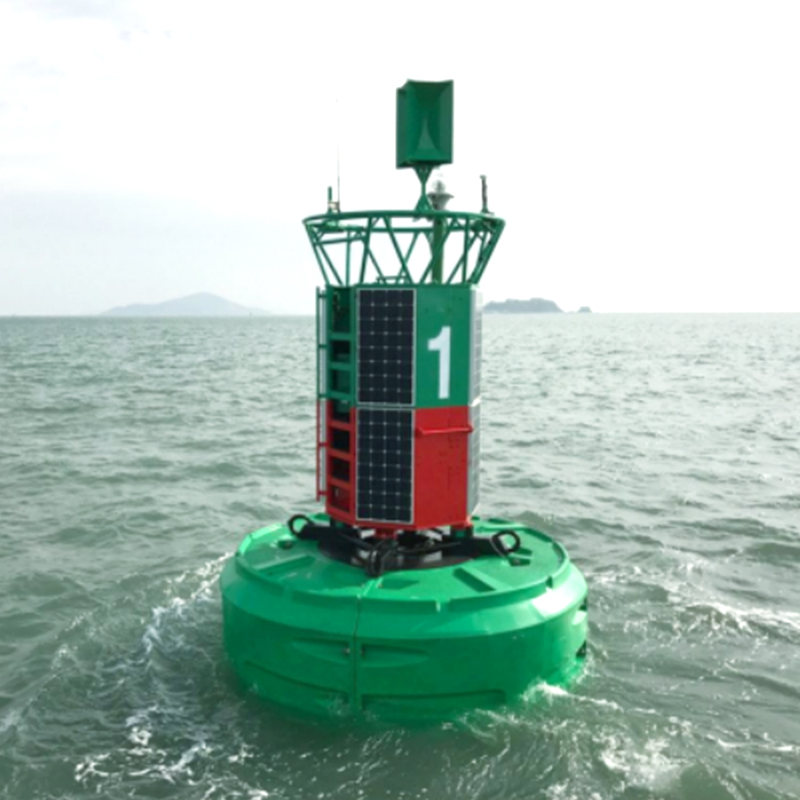
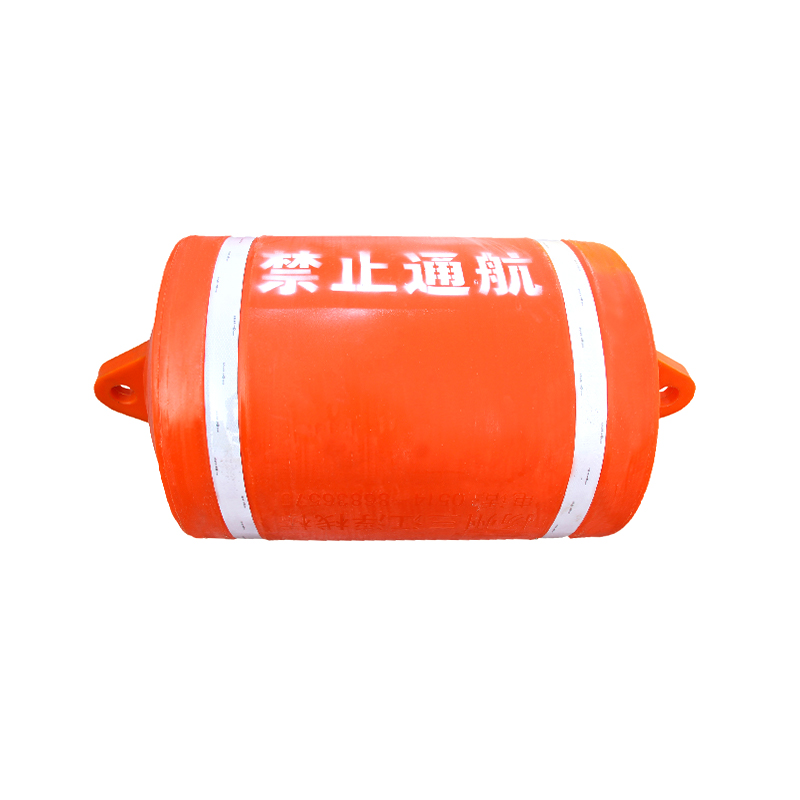
Você pode incorporar nervuras, corpos em forma de tambor ou até mesmo peças de parede dupla com inserções moldadas. A rotação biaxial cobre cantos e reentrâncias melhor do que a moldagem por sopro. Isto é especialmente útil para carcaças de equipamentos, tanques de combustível de veículos e flutuadores marítimos, onde o formato deve atender às necessidades estruturais e estéticas.
Cada peça moldada rotativamente passa por aquecimento e resfriamento que normalmente leva dezenas de minutos. A moldagem por injeção pode produzir uma peça pequena comparável em segundos. Se o seu volume for grande, o custo de mão de obra e energia por unidade cresce rapidamente. Esta é a razão mais comum pela qual os projetos se afastam da rotomoldagem.
LLDPE e PE dominam. Embora alguns tipos especiais estejam disponíveis, plásticos de engenharia de alto desempenho são difíceis de processar dessa forma. Se o seu componente precisar de resistência química além da faixa PE ou operação contínua em alta temperatura além de cerca de 80 graus Celsius, talvez seja necessário procurar um processo diferente.
A espessura da parede é geralmente uniforme por natureza, mas a dimensão da peça total pode variar mais do que na moldagem por injeção. Isto é adequado para a maioria dos tanques e flutuadores, mas não para peças que devem caber em uma montagem mecânica precisa. Você precisa planejar os acúmulos de tolerância desde o início.
Carregar pó, manusear moldes e finalizar peças exigem esforço manual. Para peças muito grandes, isso é aceitável. Para peças pequenas fabricadas em grande volume, torna-se difícil competir com a parte do preço da mão-de-obra.
Os preços dos materiais também acompanham as tendências do petróleo bruto, pelo que um acordo de fornecimento a longo prazo pode ajudar. Compradores com orçamento anual fixo devem solicitar cláusula de reajuste de preço no orçamento.
Quando você adquire uma peça de plástico, geralmente compara a rotomoldagem com a moldagem por sopro ou moldagem por injeção. Cada processo tem um ponto ideal, e a escolha certa geralmente é decidida pelo volume e pela forma.
| Critérios | Moldagem Rotacional | Moldagem por sopro | Moldagem por injeção |
|---|---|---|---|
| Custo de ferramentas | Baixo a moderado | Moderado | Alto |
| Tempo de ciclo | Minutos por parte | Segundos em minutos | Segundos |
| Tamanho da peça | Peças ocas muito grandes | Peças ocas médias | Pequeno a médio |
| Controle de espessura de parede | Uniforme por natureza | Varia com a taxa de impacto | Controle preciso |
| Volume anual típico | Centenas a milhares | Milhares a dezenas de milhares | Dez mil e acima |
Para equipamentos marítimos, como docas flutuantes, o grande tamanho e a necessidade de uma construção de peça única resistente a impactos tornam a rotomoldagem uma opção forte. Você pode ver isso na experiência do mundo real de uma plataforma flutuante rotomoldada LLDPE tem forte resistência à corrosão mesmo em água salobra e portuária. A moldagem por sopro geralmente é melhor quando você precisa de maior produção de garrafas de tamanho médio ou recipientes abaixo de 200 litros com geometria simples.
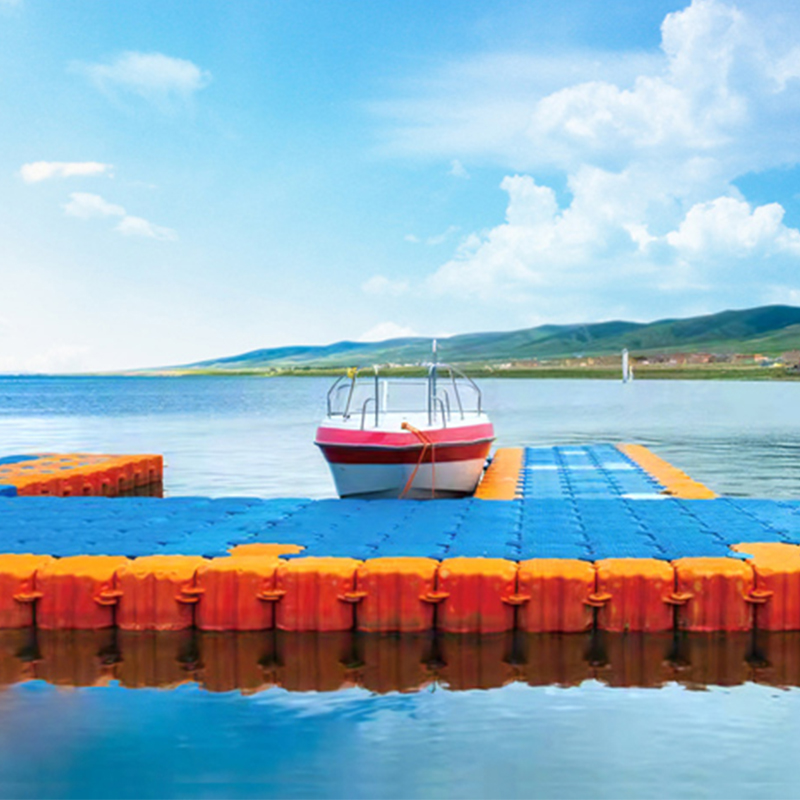 Plataforma flutuante LLDPE rotomoldada para uso marítimo e aquático Feita de LLDPE, esta plataforma flutuante oferece resistência ao impacto, resistência à corrosão e durabilidade em água salobra ou portuária. Serve como base estável para docas, pontes flutuantes e atividades aquáticas. Ver Produto →
A maneira correta de avaliar a rotomoldagem não é perguntar se o processo é bom ou ruim em geral. Em vez disso, faça estas cinco perguntas.
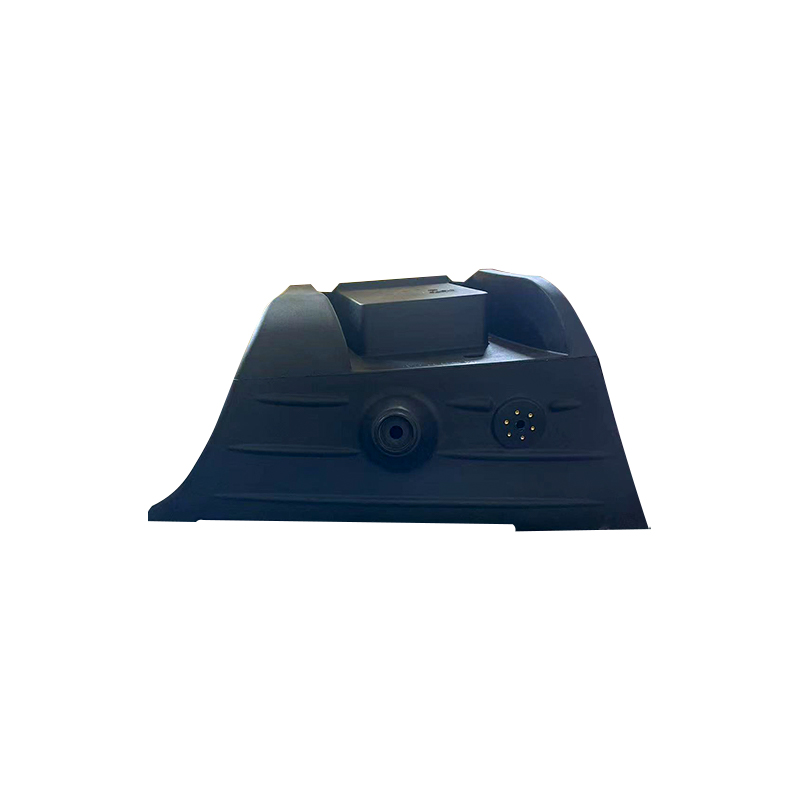
Para OEM e trabalho de desenvolvimento, os mesmos critérios se aplicam. Um invólucro de equipamento personalizado ou um invólucro protetor pode se beneficiar de ferramentas de baixo custo e prazo de entrega curto quando o projeto permitir.
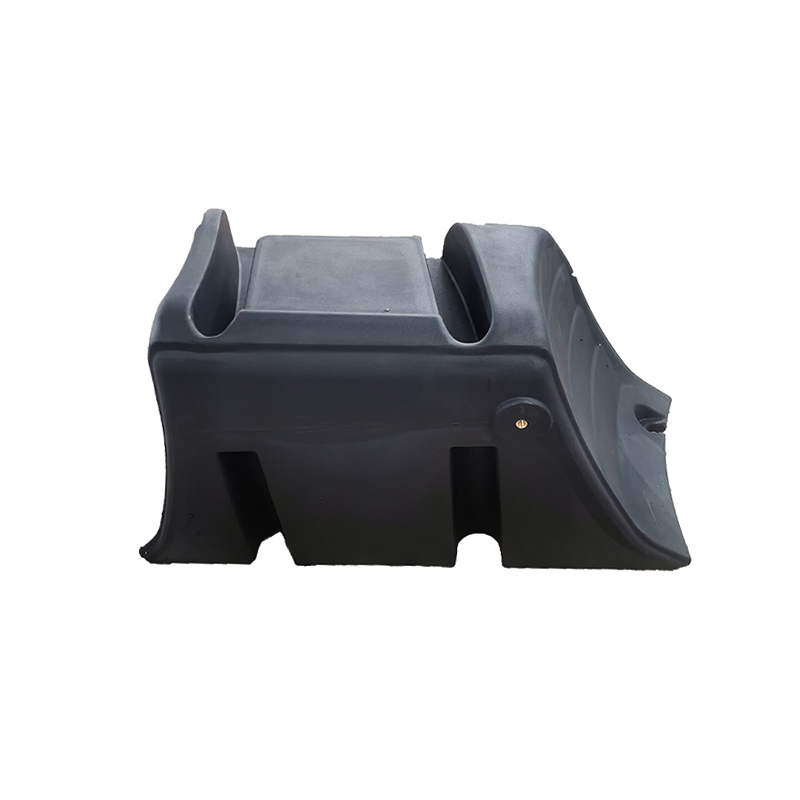 Shell de equipamento de rotomoldagem LLDPE para proteção externa Este invólucro LLDPE sem costura protege os componentes internos contra poeira, umidade e impacto. Com baixo custo de ferramentas e curto prazo de entrega, é adequado para gabinetes personalizados para máquinas e equipamentos eletrônicos em ambientes agressivos. Ver Produto →
A rotomoldagem é um processo confiável quando você precisa de peças plásticas grandes, ocas e resistentes a impactos com baixo custo de ferramental. Não é a resposta certa para produção em massa em alta velocidade ou componentes com tolerâncias restritas. Os compradores que conhecem o volume, o tamanho da peça e o ambiente de serviço antes de abordar um moldador obterão a cotação mais útil.
É exatamente assim que um fornecedor experiente de rotomoldagem aborda o assunto. Eles perguntarão primeiro sobre o seu volume e depois falarão sobre o design e o material. Um bom fornecedor também apontará quando uma peça não se ajusta bem ao processo, porque é assim que você evita um molde caro e uma produção que nunca se torna econômica. Em Cixi Junyi Plásticos , essa disciplina começa com a primeira conversa sobre a aplicação pretendida.

 Aldeia de Wuyuqiao, cidade de Henghe, cidade de Cixi, província de Zhejiang
 +86-15257871220
 [email protected]
