


Notícias
Lar / Notícias / Notícias da indústria / Moldagem rotacional inovadora: design, materiais e aplicações no mundo real
Peça à maioria das pessoas para imaginar a rotomoldagem e elas descrevem a mesma cena: um molde oco cheio de pó plástico, girando lentamente no forno até que o pó derreta e cubra o interior. A imagem é precisa, mas está desatualizada há décadas. A moldagem rotacional inovadora hoje é um processo baseado em design que produz peças com geometria complexa, inserções moldadas, paredes preenchidas com espuma e superfícies que antes exigiam várias etapas de montagem.
Trabalhamos com esse processo desde 2007 em Cixi, uma cidade em Zhejiang que as pessoas daqui chamam de cidade natal da rotomoldagem. As perguntas dos clientes mudaram ao longo desse tempo. Os compradores não perguntam mais apenas se uma forma pode ser moldada; eles perguntam sobre tolerância à espessura da parede, desempenho de impacto após um inverno ao ar livre, estabilidade UV e quão rápido um novo projeto pode passar do esboço até o palete carregado.
Na prática, a inovação aqui raramente chega como um avanço dramático. Aparece como uma série de melhorias práticas que juntas mudam o que um molde pode produzir e a consistência com que ele o produz. Quatro áreas carregam a maior parte do peso.
O efeito combinado é que o processo não está mais limitado a simples formas ocas. Uma peça rotomoldada moderna pode ser um tanque de combustível com defletores internos, um gabinete de equipamento com suportes moldados ou um bloco de filtro para uma estação de águas residuais.
Uma carga medida de pó de polímero entra em um molde oco. O molde é fechado, fixado e movido para um forno enquanto gira em dois eixos perpendiculares. O pó cai e gradualmente forma uma película uniforme contra a superfície quente da ferramenta. Após a conclusão da fusão, o molde segue para uma estação de resfriamento e continua girando para que a peça não ceda, e a peça acabada é então removida.
Como não há pressão de injeção nem comporta, a peça é perfeita com tensões internas muito baixas. A compensação é o tempo de ciclo, e é por isso que o processo é adequado para produtos grandes, ocos e de baixo a médio volume.
| Fator | Rotomoldagem | Moldagem por injeção | Moldagem por sopro |
|---|---|---|---|
| Custo de ferramentas | Baixo a moderado | Alto | Moderado a alto |
| Volume típico | Baixo a médio | Muito alto | Alto |
| Tamanho máximo da peça | Muito grande | Imprensa limitada | Grande |
| Espessura de parede variável em um molde | Simples | Difícil | Limitado |
| Inserções moldadas e paredes duplas | Simples | Montagem extra | Difícil |
| Tensão residual na peça | Muito baixo | Altoer | Moderado |
Leia a tabela como um ponto de partida e não como um veredicto. Muitos projetos são decididos por um único detalhe, como uma inserção rosqueada que outro processo não consegue colocar.
Se você quiser saber o quão avançado é realmente um rotomoldador, dê uma olhada na loja de moldes antes do forno. As ferramentas decidem o quão uniformemente uma peça aquece, quão nítida é a textura, como a linha de partição fica em uma superfície curva e se uma saliência roscada pode ser moldada em vez de rosqueada posteriormente.
A prática moderna significa projetar o molde ao redor da peça e não ao redor da máquina. As ferramentas de alumínio fundido aquecem rapidamente para produtos de paredes finas, enquanto os moldes de aço fabricados duram mais em tiragens de maior volume. A ventilação, a massa térmica e a posição da linha de partição são ajustadas em CAD antes do primeiro corte, e uma textura ou logotipo gravado na cavidade elimina totalmente a etapa de pós-moldagem.
 Serviços de projeto e desenvolvimento de moldes rotacionais Explore o projeto e o desenvolvimento de moldes rotacionais para moldes flutuantes, de anel flutuante e de filme de aço, com ferramentas e receitas de moldagem tratadas em conjunto. Ver Produto →
Nosso próprio desenvolvimento de moldes abrange moldes flutuantes rotacionais, moldes de anéis flutuantes e moldes de filme de aço, o que mantém o design da ferramenta e a receita de moldagem sob o mesmo teto, em vez de dividi-los entre fornecedores.
A maioria das peças rotomoldadas ainda é feita de polietileno linear de baixa densidade, o que não é uma limitação. O LLDPE permanece resistente a baixas temperaturas, resiste a uma ampla gama de produtos químicos e tolera impactos que quebrariam um plástico rígido. Classes mais altas agora adicionam estabilizadores UV para longa exposição ao ar livre e melhor resistência ao impacto para peças que são manuseadas de maneira brusca.
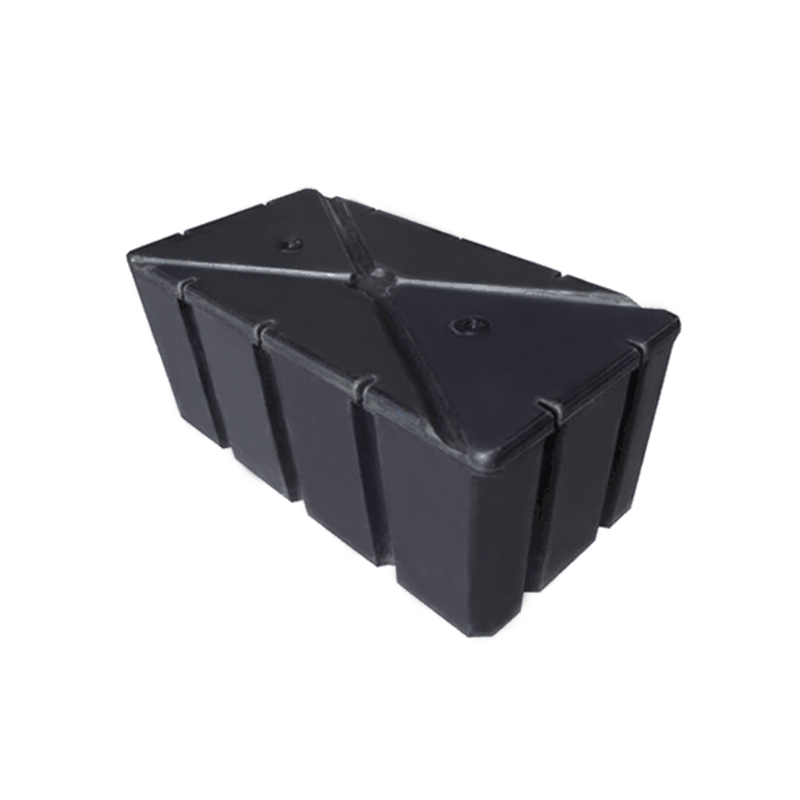
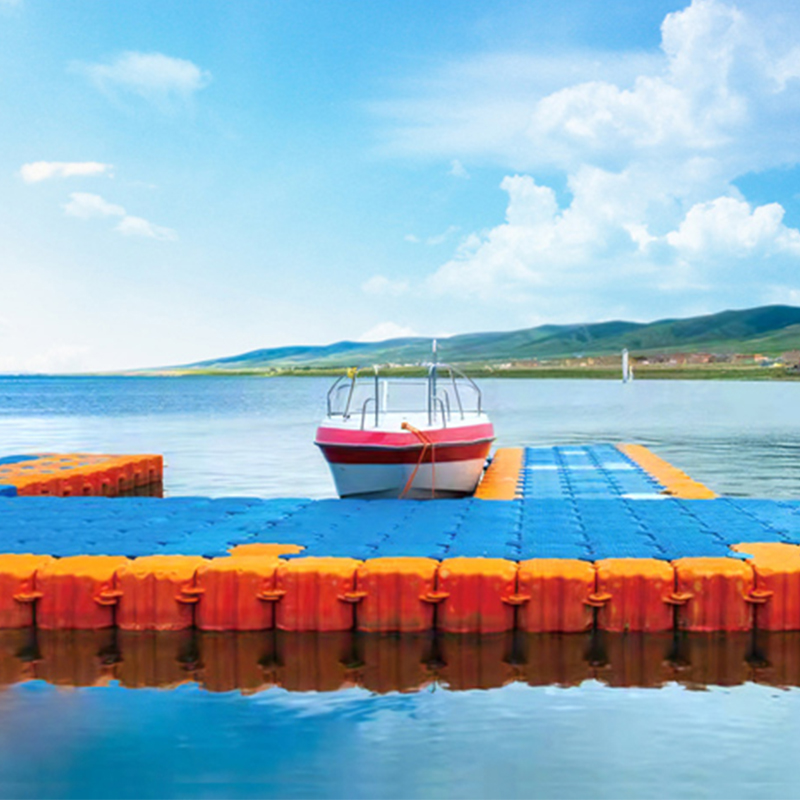
Duas conchas moldadas em torno de uma camada de espuma criam uma estrutura rígida sem reforço metálico. A mesma ideia dá cascos rígidos, tanques isolados e plataformas flutuantes que mantêm sua flutuabilidade mesmo se a camada externa for perfurada.
As pastilhas moldadas são uma das vantagens silenciosas do processo. Roscas de metal, placas de montagem e interfaces de plugue ABS ou PVC podem ser colocadas no molde e coladas na parede durante o ciclo, para que a peça chegue pronta para um tubo, um sensor ou uma chave de nível flutuante.
Os exemplos mais convincentes são industriais e não decorativos. As estações de tratamento de água utilizam tanques de PE com fundo cônico e plano para armazenamento e dosagem, onde uma parede faz o trabalho estrutural e a barreira química ao mesmo tempo. As fazendas de aquicultura utilizam tanques muito grandes e conjuntos flutuantes onde uma única peça moldada substitui uma estrutura de aço soldada.
A corrosão externa é onde o processo ganha reputação, e é por isso que mantemos notas técnicas por que as plataformas flutuantes LLDPE resistem à corrosão em água salgada e exposição química.
A longa vida útil é igualmente importante na piscicultura, onde os tanques permanecem cheios ano após ano. O papel a longo prazo dos barris de aquicultura é um bom exemplo de produto rotomoldado que dura mais que várias substituições de uma alternativa mais barata.
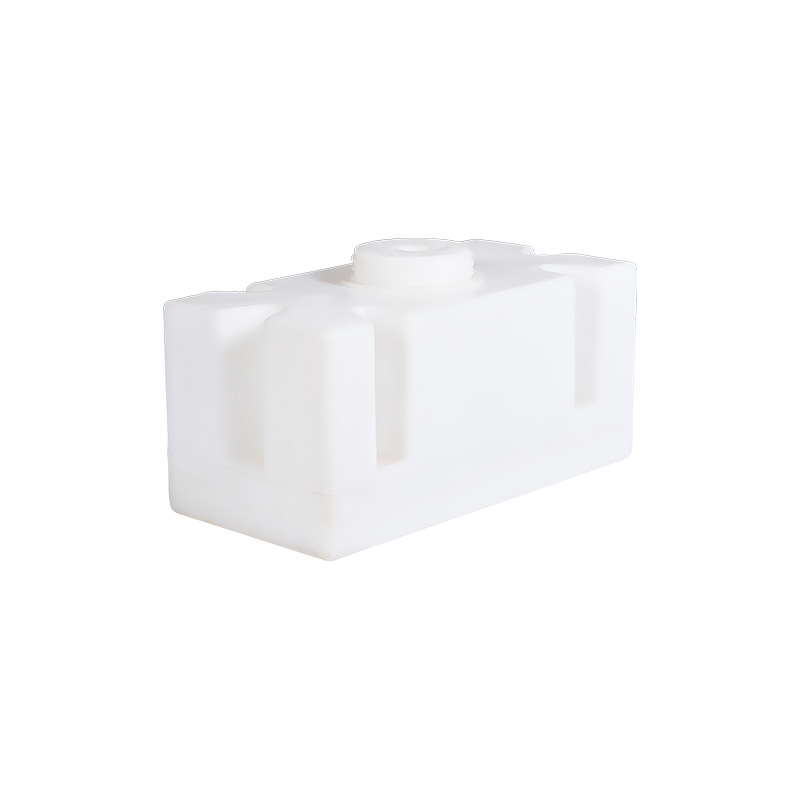
 Tijolo em forma de T do filtro de desnitrificação de leito profundo LLDPE Um bloco de filtro LLDPE rotomoldado em forma de T para desnitrificação e filtração em leito profundo, ajudando as estações de esgoto a passarem do Grau B para o Grau A. Ver Produto →
A engenharia ambiental impulsionou o processo ainda mais. Um bloco de filtro de desnitrificação de leito profundo é um componente pequeno e altamente específico, mas suas cavidades, caminho de carga e área de contato com o meio vêm do molde e não da pós-usinagem.
Para compradores com uma ideia de produto em vez de um item de catálogo, a questão útil é a rapidez com que um design se torna uma peça testada.
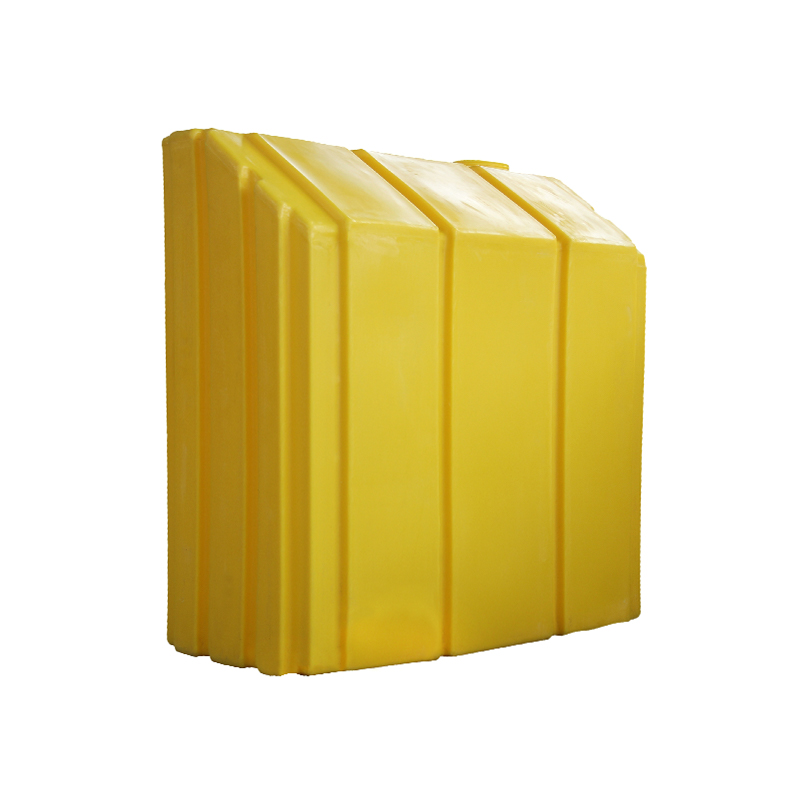
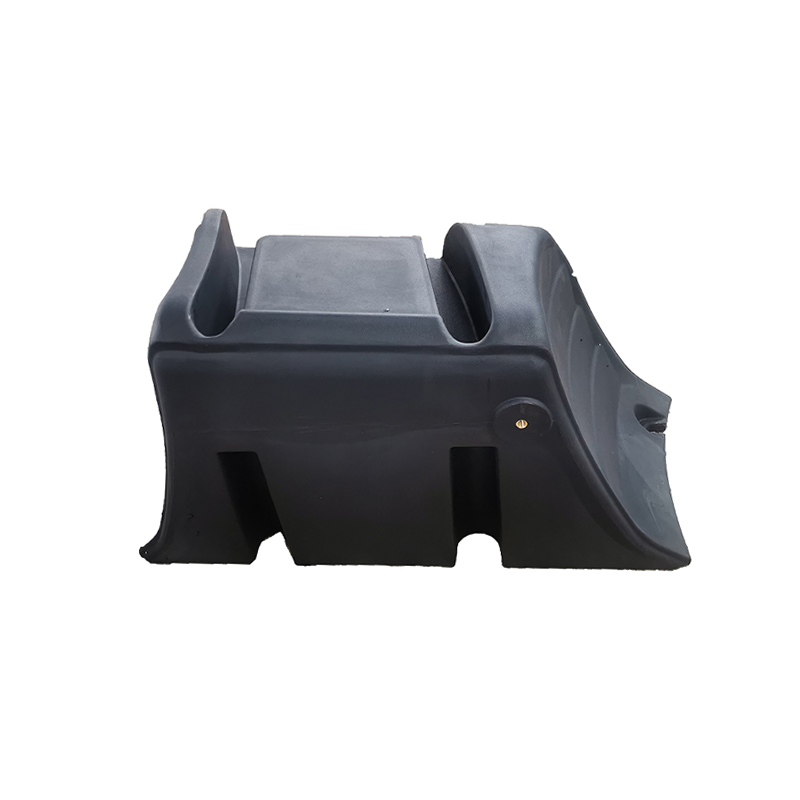 Carcaças e invólucros de equipamentos rotomoldados personalizados Para invólucros de equipamentos personalizados, esses invólucros LLDPE/PE rotomoldados oferecem proteção contínua e resistente a impactos e podem ser dimensionados, moldados, coloridos e apresentados sob encomenda. Ver Produto →
É assim que os cascos dos equipamentos, os tanques de combustível, os tanques de água doce para RV e os tanques de proteção de plantas acabam na mesma oficina: eles compartilham o processo, e apenas as ferramentas e a receita mudam.
Ao comparar fornecedores, um pequeno conjunto de questões separa os capazes dos otimistas.
A inovação nesta indústria raramente é barulhenta. É uma linha de separação melhor, uma resina que sobrevive a cinco invernos, um inserto que economiza uma etapa de soldagem ou uma curva de resfriamento que mantém redondo um tanque de cinco mil litros. Se você está desenvolvendo uma peça e quer saber se a rotomoldagem é a resposta certa, envie-nos o desenho e as condições de trabalho. Uma resposta clara, incluindo um não direto quando o processo não se encaixa, vale mais do que um folheto.

 Aldeia de Wuyuqiao, cidade de Henghe, cidade de Cixi, província de Zhejiang
 +86-15257871220
 [email protected]
